专注大型锻件一体化服务
30年锻造行业经验,上千家用户共同见证
 船级社入级工厂
132-8350-6666
专注大型锻件一体化服务
30年锻造行业经验,上千家用户共同见证
船级社入级工厂
132-8350-6666
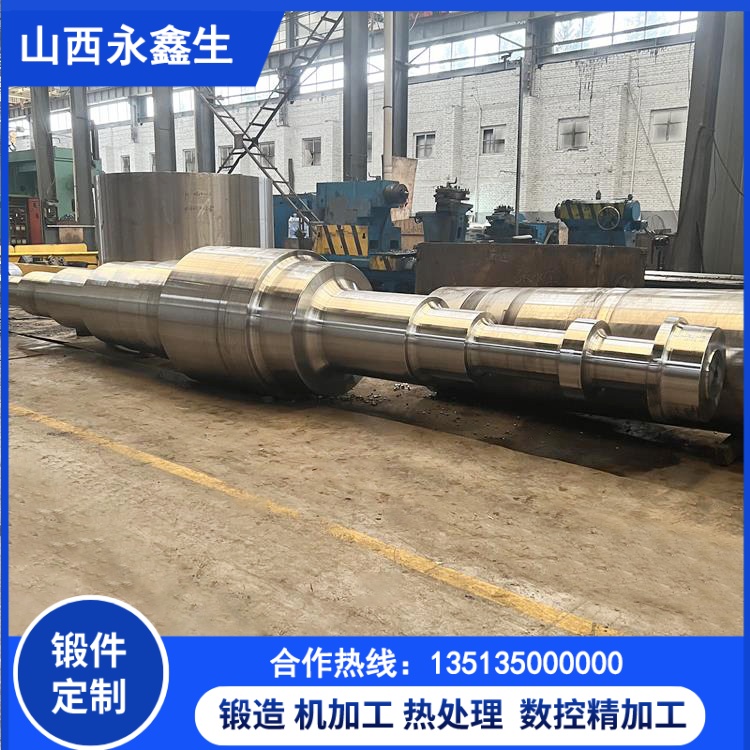
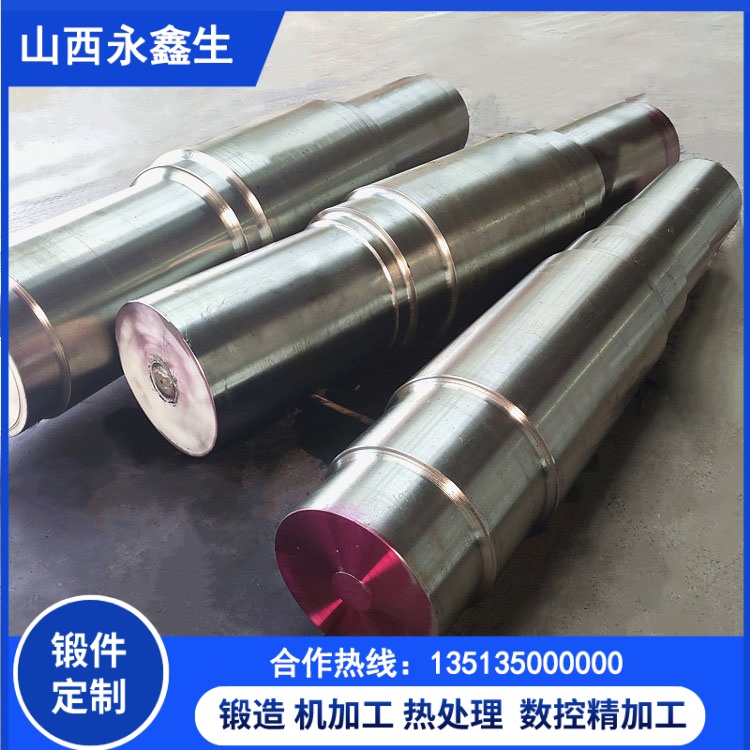
减速机广泛应用矿山、冶金、建材、起重、工程机械,减速机主轴是整套减速机传动系统核心骨架,动力输入输出全部依靠主轴完成,设备运行的时候,主轴持续承受扭转力、弯曲力、交变冲击载荷,工况复杂,一旦主轴失效,整台减速机直接停机,影响整条生产线运转,因此减速机主轴锻件对材质、锻造、热处理、探伤都有着非常严苛技术条件。很多减速机制造企业采购主轴锻件,经常碰到锻件内部有缺陷、热处理硬度波动大、疲劳寿命不足、交期延误等问题,今天结合山西永鑫生重工多年减速机主轴生产经验,聊聊减速机主轴锻件选型要点。
减速机主轴分为输入轴、中间轴、输出轴,不同位置承受载荷大小不一样,材质选择也要区分。轻中型减速机,45# 钢、40Cr 材质可以满足工况;中大型重载减速机,普遍选用 42CrMo 合金结构钢;冲击载荷大、安全等级高工况,选用 20CrNi2MoA、34CrNiMo6 等高淬透性合金钢。合金钢经过合理调质热处理之后,可以同时获得高抗拉强度、屈服强度、良好冲击韧性,抗疲劳性能优异,适配减速机长期连续运转。很多采购只核对图纸牌号,却忽略原材料纯净度,如果钢坯夹杂多,即便牌号正确,锻件依然容易早期疲劳开裂。
原材料进厂环节,山西永鑫生重工采购钢厂精炼钢锭,附带原厂材质单,原料入厂理化实验室复检化学成分,做低倍组织与原材料探伤筛查,不合格坯料直接淘汰,从源头控制原料品质。
锻造工艺决定主轴内部组织,减速机主轴不适合直接使用轧制圆钢加工,轧制圆钢心部变形量不足,心部疏松无法压实,重载条件容易失效。必须采用锻造工艺,通过镦粗拔长,足够锻造比压实钢锭心部疏松孔洞,打碎粗大铸态晶粒,金属流线沿着主轴外形连续分布,大幅提升锻件综合力学性能。永鑫生重工依靠 15000 吨、8000 吨自由锻液压机,搭配重型操作机,针对减速机主轴制定锻造工艺,严格管控锻造比,轴肩台阶位置合理成型,避免金属折叠缺陷,锻后整形滚圆,控制毛坯直线度。

热处理是减速机主轴性能关键,绝大多数减速机主轴锻件需要调质处理(淬火 + 高温回火),获取均匀回火索氏体组织,匹配图纸要求硬度区间。如果热处理炉温控不准、保温时间不足、冷却工艺不合理,就会出现锻件表层硬度达标,芯部韧性不足,或者整根轴硬度不均匀。山西永鑫生重工拥有大型计算机控温调质炉,按照主轴截面尺寸、材质定制热处理工艺曲线,完整记录热处理工艺数据。热处理结束开展精密校直,校正变形,之后增加去应力退火,消除残余应力,防止后续机加工之后主轴发生弯曲跳动超差。
检测方面,减速机主轴属于关键传动件,成品必须做超声波 UT 探伤,排查内部缩孔、裂纹、夹杂,轴肩台阶应力集中位置重点扫描;重要产品增加磁粉 MT 探伤,检查表面微小裂纹;取样开展力学性能试验,检测抗拉、屈服、延伸、冲击功,多点检测硬度。永鑫生重工每一件减速机主轴锻件都拥有唯一编号,原材料记录、锻造参数、热处理曲线、探伤报告全部存档,随货交付全套检测资料,质量可追溯,客户采购买的放心。
交期层面,减速机行业订单经常面临项目赶进度,备件紧急补货的情况。永鑫生重工自有完整产线,常备主流材质钢坯库存,图纸快速评审,内部统一排产,常规减速机主轴锻件严守约定交期,急单可以协调优先排产,锻造、热处理、机加工、探伤厂区闭环完成,减少外协周转浪费时间,不让轴类锻件拖慢减速机整机交付进度。工厂可提供锻造毛坯、粗加工半成品,也可以完成精加工成品,台阶、键槽基准面全部加工到位,适配减速机厂家不同生产需求。
提醒减速机行业采购,减速机主轴作为核心受力件,不要一味追求低价。部分厂家为降低成本,锻造比不足,热处理简化流程,探伤只走形式,短期看不出问题,投入重载运行之后就会爆发断裂故障,后期损失远大于采购差价。选择源头锻造工厂,确认自有锻造、热处理、全套检测能力,才可以兼顾质量与交期。山西永鑫生重工,多年服务众多减速机生产企业,可按照国标、非标图纸定制各类减速机输入轴、中间轴、输出轴锻件,欢迎发送图纸咨询报价,欢迎到厂参观考察。